
Khắc phục lỗi sản phẩm dập cắt vẫn còn dính
Lỗi sản phẩm sau khi dập cắt vẫn còn dính là tình trạng có thể xảy ra, ảnh hưởng đến chất lượng thành phẩm và hiệu suất sản xuất. Để khắc phục hiệu quả, kỹ thuật viên cần kiểm tra chính xác nguyên nhân và thực hiện điều chỉnh có kiểm soát.
Nguyên nhân khiến sản phẩm dập cắt vẫn còn dính
Khi thực hiện dập cắt thử, nếu sản phẩm không được tách rời hoàn toàn, nguyên nhân có thể xuất phát từ:
- Vị trí khuôn dập cắt chưa chính xác: Khuôn chưa khớp với biên dạng sản phẩm, khiến đường cắt không đồng đều.
- Độ sâu dập chưa đạt: Lưỡi dao chưa tác động đủ để cắt đứt vật liệu.
- Độ phẳng cụm dập cắt không đồng đều: Một số vị trí được cắt hoàn toàn, trong khi những vị trí khác vẫn còn dính.
Việc xác định đúng nguyên nhân giúp hạn chế điều chỉnh sai lệch và tránh ảnh hưởng đến tuổi thọ khuôn dao.
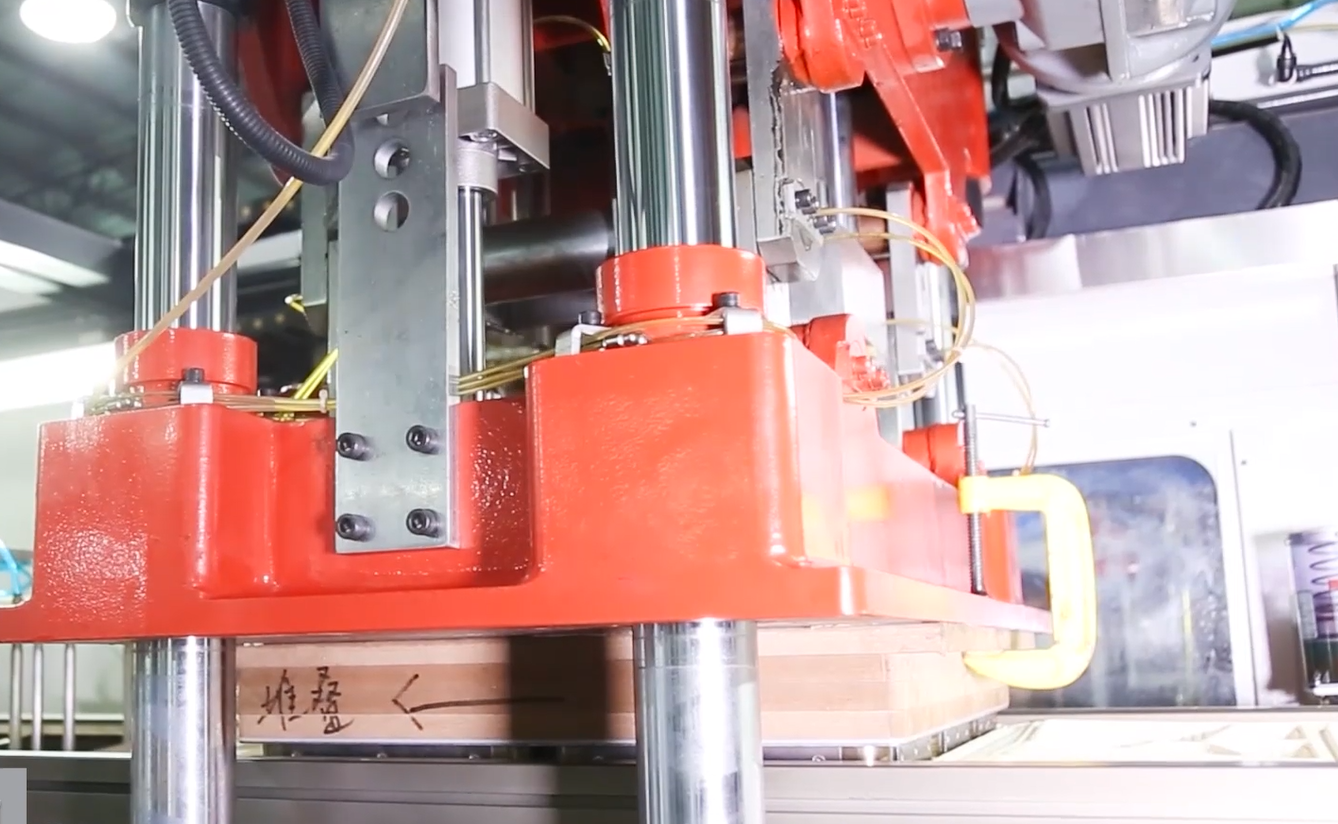
Quy trình kiểm tra và khắc phục lỗi dập cắt
Để xử lý tình trạng này trên máy hút nhựa định hình chân không, kỹ thuật viên cần thực hiện theo các bước:
Bước 1: Kiểm tra đường cắt sản phẩm
Tiến hành dập cắt thử, quan sát đường cắt và xác định những vị trí sản phẩm chưa được tách rời hoàn toàn.
Bước 2: Kiểm tra vị trí khuôn
Đánh giá độ khớp giữa khuôn dập cắt và sản phẩm. Nếu phát hiện sai lệch, tiến hành căn chỉnh phù hợp.
Bước 3: Điều chỉnh độ sâu dập
Kiểm tra và điều chỉnh độ sâu dập từng mức nhỏ, kết hợp dập thử để đánh giá kết quả. Tránh điều chỉnh quá mức gây hư hỏng lưỡi dao.
Bước 4: Kiểm tra độ phẳng và đệm dao
Nếu đường cắt không đồng đều, cần kiểm tra độ phẳng của cụm dập cắt. Kỹ thuật viên có thể áp dụng phương pháp đệm dao tại vị trí phù hợp để cải thiện độ đồng đều, tuân thủ hướng dẫn kỹ thuật của thiết bị.
Khắc phục lỗi sản phẩm dập cắt còn dính đòi hỏi kiểm tra kỹ lưỡng và điều chỉnh chính xác. Việc kiểm soát vị trí khuôn, độ sâu dập và độ phẳng cụm dập cắt giúp cải thiện chất lượng đường cắt, hạn chế sản phẩm lỗi và duy trì hoạt động ổn định của máy hút nhựa định hình chân không.

